江苏常州工程机械配件厂传动环锻件案例
案例简介
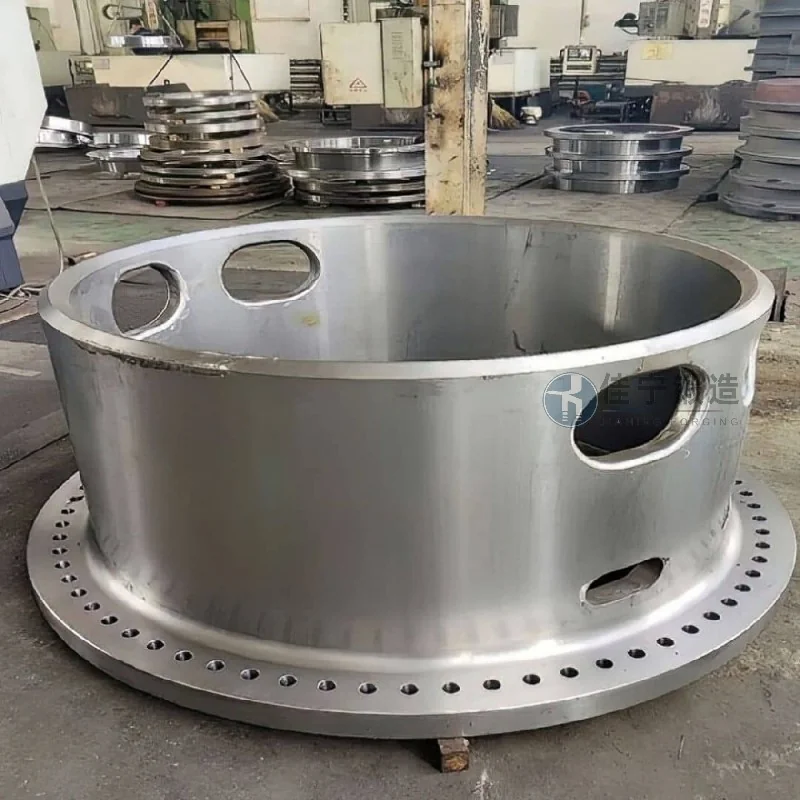
某工程机械配件厂在生产传动环锻件过程中,长期面临材料利用率低、加工余量大的问题,导致后续机加工耗时增加,生产成本居高不下。同时,锻件内部组织不均匀,影响了传动环在使用中的疲劳寿命与可靠性,进一步制约了整机性能的提升。
客户痛点
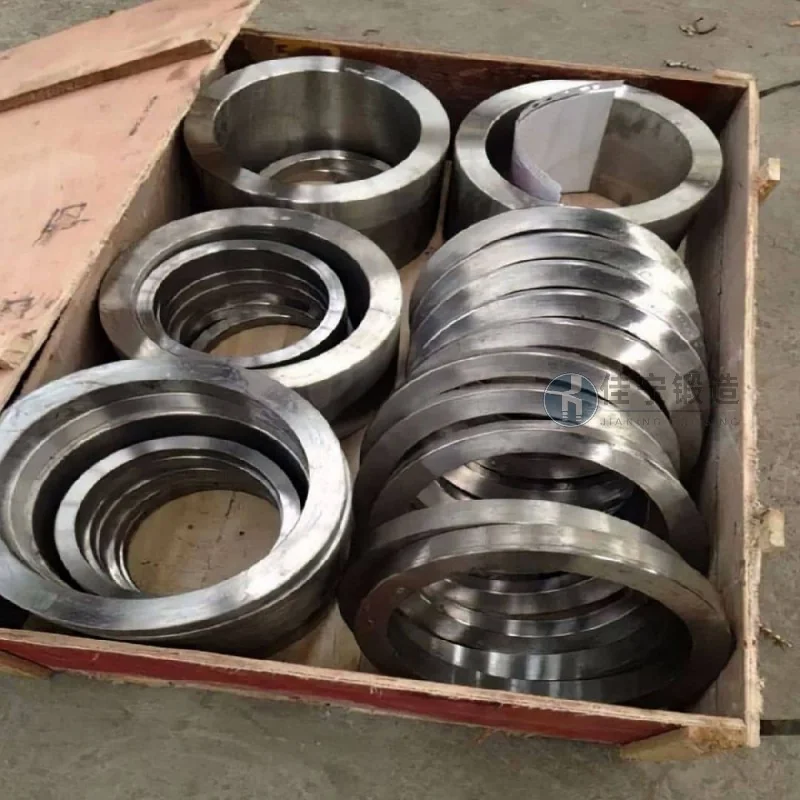
客户原有的锻造工艺采用传统自由锻方式,锻件尺寸精度难以控制,单边加工余量普遍超过5mm,材料浪费严重。此外,锻后热处理工艺不稳定,导致晶粒度等级达不到设计要求(要求≥6级),部分批次出现带状组织,在使用中容易产生早期失效。客户迫切需要一种能同时提高材料利用率、有助于内部组织均匀性、并缩短交付周期的锻造方案。
产品优势
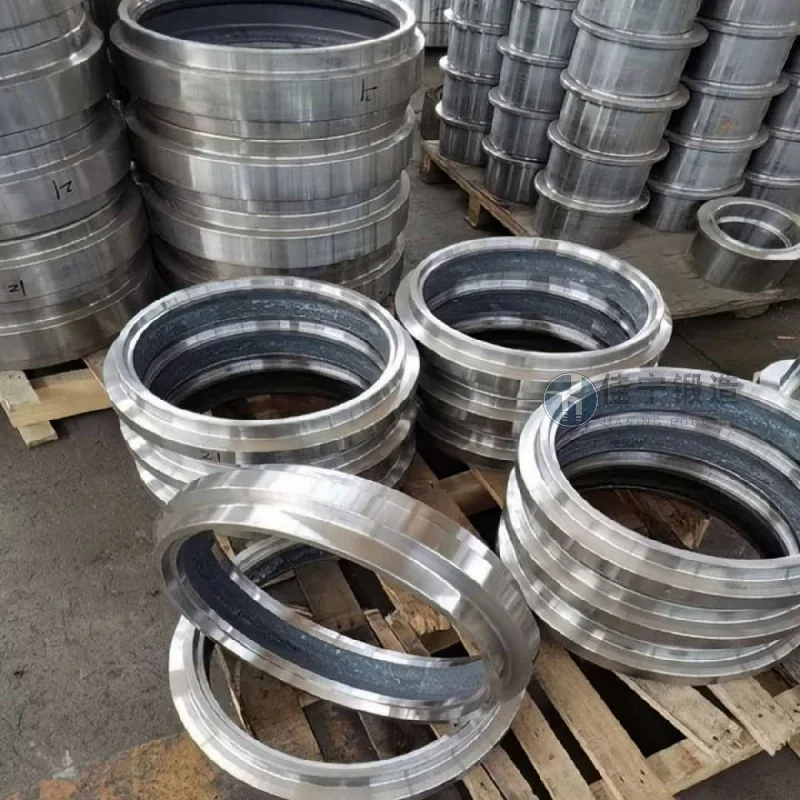
锦正锻造针对上述痛点,提供了精细模锻+控温控冷的一体化解决方案。通过优化模具设计,将传动环锻件的加工余量控制在1.5mm以内,材料利用率提升至85%以上。采用多向模锻工艺,使金属流线沿零件轮廓连续分布,有所增强锻件力学性能。同时引入在线控冷系统,配合分段式正火处理,使晶粒度稳定控制在7级以上,充分消除带状组织。交付周期较传统工艺缩短30%,帮助客户实现降本增效的目标。