青海西宁冶金重工厂轴承环锻件案例
在青海西宁冶金重工厂的生产升级中,轴承环锻件的质量与交付周期成为关键环节。某冶金重工厂因长期依赖多供应商协作,面临锻件尺寸一致性不足、热处理后硬度波动大、供货周期长等问题,严重影响后道工序的装配效率与整机可靠性。锦正锻造针对此类行业共性难题,提供从材料选型到成品交付的一站式轴承环锻件定制方案。
案例背景与客户痛点
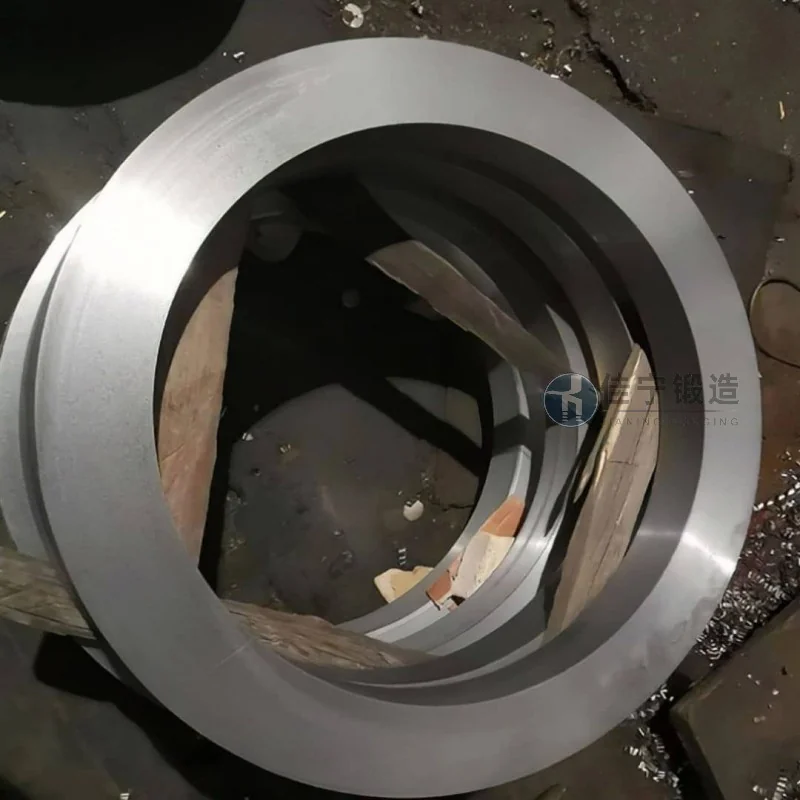
某冶金重工厂主要生产大型轧机轴承座及配套环件,其轴承环锻件需满足较较较较较高强度、耐冲击、组织均匀等严苛要求。然而,原有供应体系存在三大痛点:一是不同批次锻件的内外径公差超差比例较高,装配时需大量返修;二是锻件经调质处理后硬度分布不均,局部区域硬度偏低,导致轴承寿命显著缩短;三是多环节转包模式使整体交货周期延长,常因部分工序延误影响整机排产计划。
锦正锻造的解决方案与产品优势
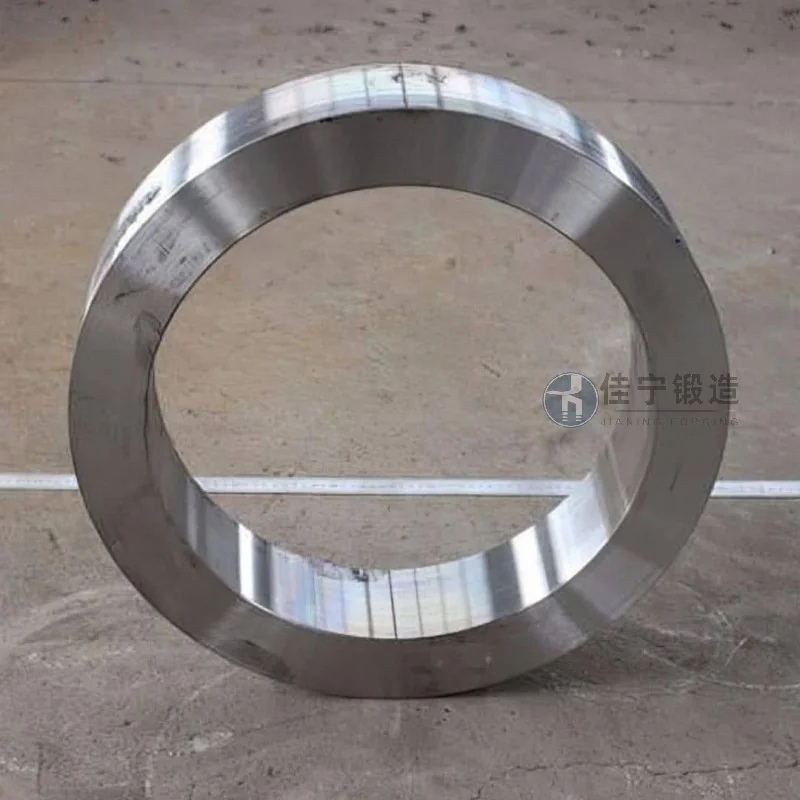
针对上述痛点,锦正锻造整合了锻造、热处理、机加工及无损检测全流程管控,提供以下系统性解决方案:
- 精细锻压工艺:采用多向模锻与控温控速锻造技术,使金属流线沿轴承环径向连续分布,有所提升锻件致密度与组织均匀性,将内外径公差控制在ISO IT8级以内,减少后道加工余量。
- 梯度热处理制度:根据环件截面尺寸设计差异化淬火工艺,配合回火温度较为准确控温,使成品硬度波动值控制在HBW 15以内,消除软点与硬脆区,有助于轴承工作层的耐磨性与韧性。
- 全流程短周期交付:自建模具设计中心与热处理车间,取消外协等待环节,将典型规格轴承环锻件的交付周期从45天压缩至28天,并配备24小时成品库存缓冲机制,满足紧急订单需求。
- 全检追溯体系:每件锻件均附带原材料炉号、锻造温度曲线、热处理参数及超声波探伤报告,实现从钢锭到成品全生命周期质量可追溯。
项目成效
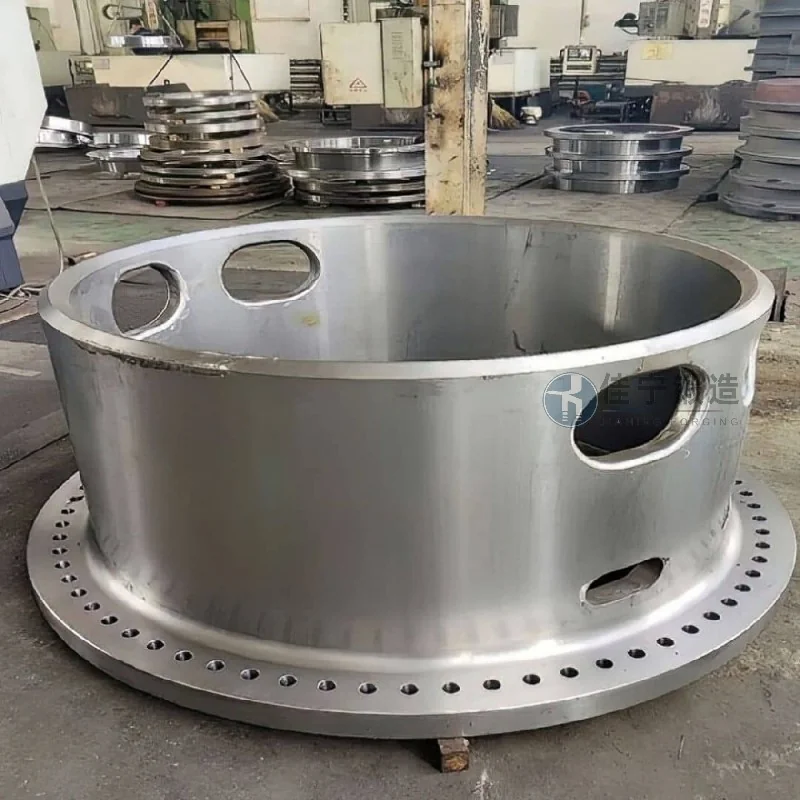
通过引入锦正锻造的一站式服务,该冶金重工厂的锻件一次合格率提升至98%以上,装配线返工工时下降70%,轴承环使用寿命较之前延长30%以上。同时,稳定的供货节奏使其轧机轴承座产能提升15%,有效支撑了西北地区冶金设备更新需求。