缸体锻件产品基本说明
在机械制造与重型装备领域,缸体锻件作为核心动力部件的关键基础,其质量水平直接影响设备的安全性、可靠性与服役寿命。无论是大型柴油发动机、压缩机、液压系统,还是船舶动力装置、矿山机械、锻压设备,缸体部件都在高温、高压、交变载荷的严苛工况下持续运行。因此,对缸体锻件的材料选择、锻造工艺、热处理规范及质量检测提出了极高要求。本文将从产品定义、材料体系、制造工艺、技术标准、行业趋势及选型要点等维度,系统阐述缸体锻件的主要技术内涵,以期为设备制造商、采购工程师及行业相关从业者提供兼具专业深度与实用价值的参考。
一、缸体锻件的产品定义与核心功能
缸体锻件是指通过锻造工艺成型的金属毛坯,经精细机械加工后构成发动机、压缩机或液压缸的主体结构件。其核心功能在于容纳活塞或柱塞的往复运动,同时承受内部高压气体或液体的周期性冲击,并将作用力传递至机体连接部位。与传统铸造缸体相比,锻造缸体因金属流线完整、晶粒组织致密、内部缺陷率低,在强度、韧性、抗疲劳及密封性能方面具有应用优势。
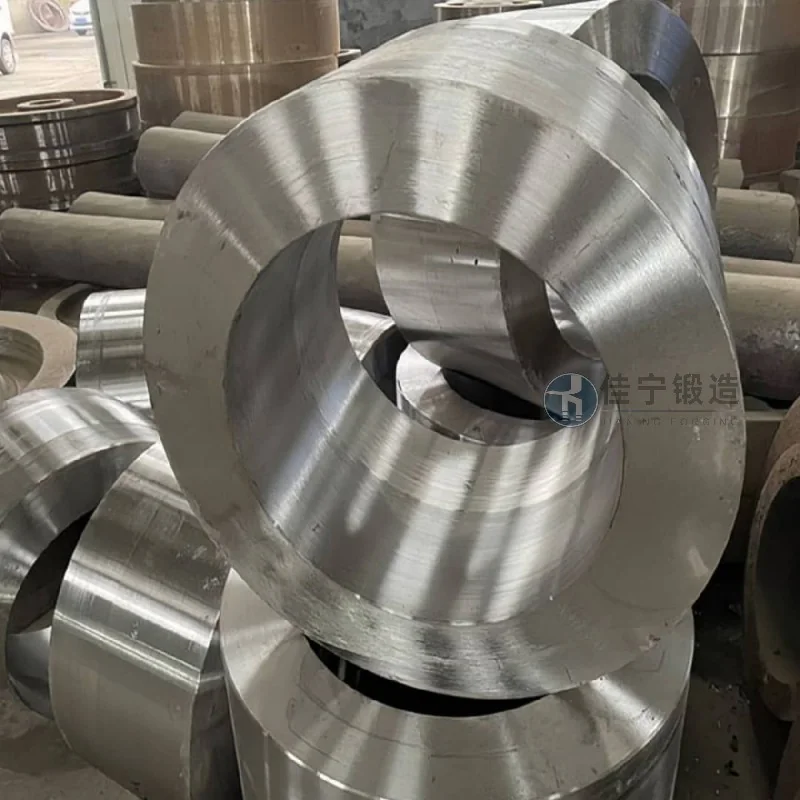
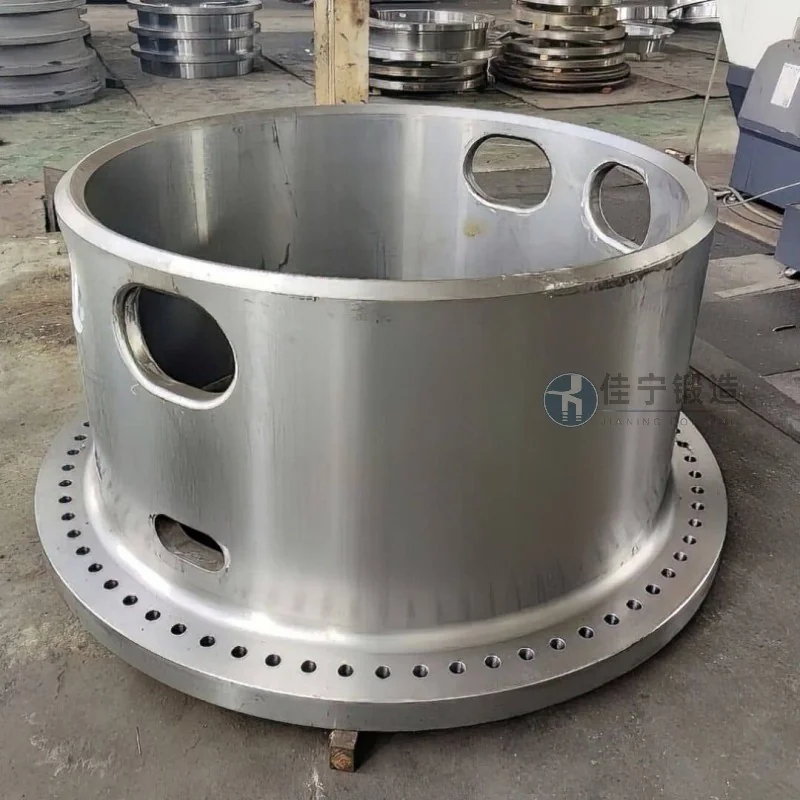
从产品形态分类,缸体锻件可细分为单缸体、多缸体、阶梯缸体、法兰式缸体等结构类型。不同应用场景对缸体锻件的尺寸精度、内孔粗糙度、壁厚均匀性以及机械性能指标均有差异化要求。例如,用于高压液压机的缸体锻件,需满足80MPa以上的耐压等级;而船用低速柴油机的缸体锻件,则需兼顾高温蠕变强度与抗腐蚀能力。正因如此,缸体锻件的制造过程需严格遵循ISO 9001、API 6A、EN 10204等国际标准体系,并通过超声探伤、磁粉检测、硬度梯度分析等多重验证手段有助于成品合格率。
二、缸体锻件常用材料体系与性能对照
材料选择是缸体锻件质量管控的首要环节。当前行业内主流的缸体锻件材料涵盖碳素结构钢、合金结构钢、不锈钢及特种耐热钢四大类别,具体选型依据工作压力、介质特性、温度范围及使用寿命要求综合确定。
- 碳素结构钢(如45、40Cr):适用于中低压工况,成本可控,加工性能良好,常用于通用液压缸、工程机械缸体。抗拉强度σb≥600MPa,屈服强度σs≥355MPa,调质处理后获得回火索氏体组织,综合力学性能稳定。
- 合金结构钢(如35CrMo、42CrMo、40CrNiMo):具备优异的淬透性与高温强度,常用于高压、大壁厚缸体。以42CrMo为例,调质后抗拉强度可达1080MPa,-40℃低温冲击吸收功≥27J,可满足寒区装备需求。
- 不锈钢(如304、316、17-4PH):适用于腐蚀性介质环境,如化工泵、海上平台液压系统。06Cr19Ni10(304)在氧化性酸中耐蚀性能突出,022Cr17Ni12Mo2(316L)则能抵抗氯离子点蚀。
- 耐热钢(如25Cr2MoV、1Cr11MoV):用于高温工况,如蒸汽轮机缸体、增压器壳。在500℃~600℃区间仍能保持较高持久强度与抗氧化能力。
实际选型时,需结合缸体壁厚、淬透性曲线与回火脆性区间进行模拟计算。例如,当缸体外径超过300mm时,建议采用预硬型合金钢并配合中心取样检测,有助于从表面到芯部硬度梯度控制在HRC 5以内。锦正锻造在多年生产实践中,针对不同尺寸规格的缸体锻件建立了材料数据库,可实现从化学成分微调至最终性能的较为准确预测。
三、缸体锻件锻造工艺流程与技术要点
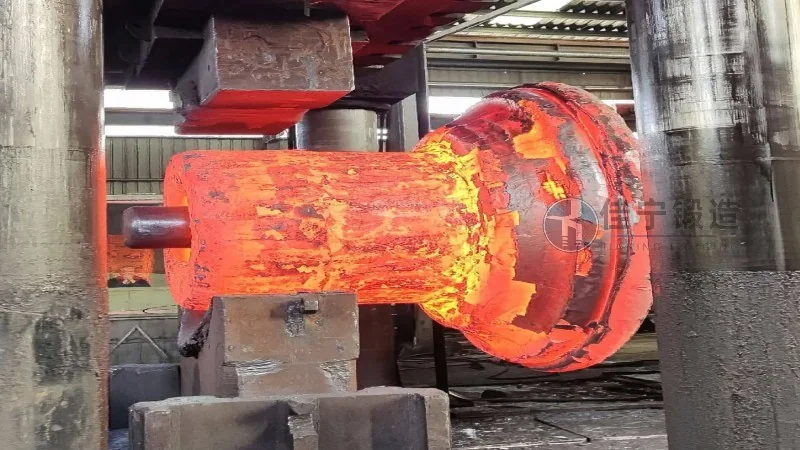
缸体锻件的制造流程包括下料、加热、锻造、预备热处理、粗加工、调质处理、性能检测、精加工及无损探伤等环节。其中,锻造工序是决定内部质量的核心步骤。
3.1 钢锭选择与加热规范
大型缸体锻件通常采用真空脱气钢锭(VD/VOD工艺),以降低氢含量和非金属夹杂物。钢锭加热需严格遵循三段式曲线:预热段(≤650℃)、升温段(≤850℃)、均热段(1200℃~1250℃),总加热时间根据钢锭截面尺寸计算,通常每100mm厚度保温1小时。过高的升温速率会导致热应力裂纹,过短保温则无法溶解碳化物,影响锻造塑性。
3.2 锻造比与变形控制
缸体锻件的锻造比(拔长比或镦粗比)需大于3.0,以有效破碎铸态组织、焊合内部孔隙。关键控制点包括:
- 采用镦粗+拔长的多火次锻造,每火次变形量控制在15%~25%之间;
- 严格避免终锻温度低于800℃,防止产生网状碳化物或沿晶开裂;
- 大型缸体常采用空心冲孔或芯棒拔长工艺,有助于内孔金属流线沿轴线连续分布。
目前,行业内普遍应用有限元模拟(Deform、Simufact)对锻造过程进行预演,优化模具圆角半径与压下量参数。锦正锻造引进的万吨级快锻液压机与数控制砧系统,可实现±1.5mm的尺寸公差控制,有所降低后续加工余量。
3.3 预备热处理与调质工艺
锻造完成后需进行正火或退火处理,消除应力、细化晶粒。随后进入调质工艺:淬火阶段采用分级淬火或油淬,冷却介质温度需根据材料CCT曲线优选;回火温度通常在550℃~650℃之间,回火时间不少于2小时/100mm。通过调质获得回火索氏体组织,使缸体锻件同时具备较较较较较高强度与良好韧性。
值得注意的是,缸体内孔淬火时极易出现冷却不均导致变形超差。为规避此问题,部分专业缸体采用内孔喷淋淬火技术,通过较为准确控制流量与角度,将内孔与表面硬度差控制在HRC 3以内。
四、行业技术标准与质量检测体系
缸体锻件的验收需参照多项国内外标准,常见的有:
- GB/T 2662-2020《气缸体铸件》(锻造类参考)
- JB/T 6898-2018《液压缸用缸体》
- ASTM A668/A668M《碳钢及合金钢锻件》
- API 6A《井口装置和采油树设备》(含材料等级要求)
- EN 10204-3.1/3.2《金属产品检验文件》
质量检测环节涵盖以下关键项目:
- 化学成分检测:直读光谱仪分析C、Si、Mn、P、S及合金元素含量,有助于符合内控标准;
- 力学性能测试:纵向与横向取样,测试抗拉、屈服、延伸率、断面收缩率及冲击功;
- 无损探伤:1超声检测(UT)按NB/T 47013.3 Ⅰ级合格,磁粉检测(MT)排查表面缺陷;
- 硬度检测:沿截面布氏硬度测量,评定淬透性均匀性;
- 残应力检测:对重要缸体采用盲孔法或X射线衍射法测定残余应力水平。
基于2026年行业趋势,数字化检测技术如在线超声相控阵、3D激光扫描已逐步在代表性企业中应用,可实现全流程质量追溯。锦正锻造已建立从钢锭到成品的完整数字化档案,所有检测数据均同步至云端,有助于每件缸体锻件具备可追溯的“质量身份证”。
五、缸体锻件选型关键参数与注意事项
对于设备制造商而言,科学选型缸体锻件需重点关注以下参数:
- 工作压力与安全系数:根据最大工作压力乘以1.5~2.5的安全系数,利用厚壁圆筒公式(Lame公式)计算最小壁厚。高压缸体还需考虑疲劳寿命,通常要求疲劳循环次数≥10⁷次。
- 密封沟槽与内孔粗糙度:缸体内孔粗糙度一般需达到Ra 0.2~0.4μm,密封沟槽底部圆角半径不小于0.3mm,避免应力集中。
- 连接形式与法兰厚度:法兰端面需依据JB/T 520或DIN标准进行强度校核,螺栓孔分布圆直径与螺栓规格需匹配。
- 耐压测试:成品需进行1.5倍工作压力的水压试验,保压30min无泄漏、无可见变形。
此外,采购方应要求供应商提供第三方检测报告及材料质保书。若缸体用于深井、深海等极端环境,还需增加氢脆敏感性评价与SSC(硫化物应力开裂)试验。
六、行业市场行情与技术趋势(2026年视角)
据行业调研,2026年缸体锻件市场规模预计达到46亿美元,年复合增长率约4.8%,驱动力来自新能源装备、深海油气开发及工程机械更新换代。国内方面,随着“双碳”目标推进,大型压缩机、液压系统向轻量化、高压化方向发展,对缸体锻件的材料利用率和性能一致性提出更高要求。
技术层面,以下趋势值得关注:
- 近净成形锻造技术:精细模锻+冷挤压组合工艺,使缸体毛坯余量降至3~5mm,减少机械加工碳排放;
- 高均质微合金化材料:通过微量V、Nb、Ti的添加,细化晶粒并提升抗回火稳定性;
- 智能锻造产线:基于工业互联网的实时在线监测系统,实现温度、压力、变形量的闭环控制,减少人为因素波动。
面对日益严格的环境法规与客户品质要求,锻件企业需持续投入工艺研发与设备升级。锦正锻造深耕锻压领域二十余年,已形成从10吨到120吨缸体锻件的全规格生产能力,累计为国内外多家知名动力总成企业提供超过五十万件优良品质缸体锻件。在2026年即将投产的智能工厂中,将部署机器人自动化锻造单元与AGV物流系统,进一步提升交货周期与质量稳定性。
七、缸体锻件采购与质量支持建议
基于上述分析,建议采购方在选择缸体锻件供应商时,重点考察以下维度:
- 资质与体系认证:是否通过ISO 9001、API Q1、ASME等质量体系认证;
- 设备能力:自有锻造压机吨位、热处理炉均匀(±5℃以内)、无损检测设备精度;
- 技术团队:是否配备材料工程师与锻造工艺模拟团队;
- 案例验证:同类缸体锻件的供货记录与客户评价;
- 售后服务:是否提供失效分析、工艺优化建议等增值服务。
从终端用户的角度,选用锻造缸体而非铸造缸体,虽然单件成本有所上升,但全生命周期内因故障率降低、维修成本减少带来的综合效益更为显著。以某大型液压机为例,使用锻造缸体后三年内平均每台减少停机时间约120小时,对应增产效益超200万元。
综合以上信息,缸体锻件的本质是“为高压工况而生的精细基础件”,其制造水平关联装备制造业的整体竞争力。锦正锻造(咨询热线:137-8070-9194)始终坚持以材料科学为根基,以精益锻造工艺为手段,依托完善的检测体系与数字化管理工具,向客户交付可验证、可追溯、可信赖的缸体锻件产品。未来,随着新材料、新工艺的持续突破,缸体锻件将继续向更高压、更轻量化、更长寿方向演进,为工业动力装备注入更坚实的核心力量。